


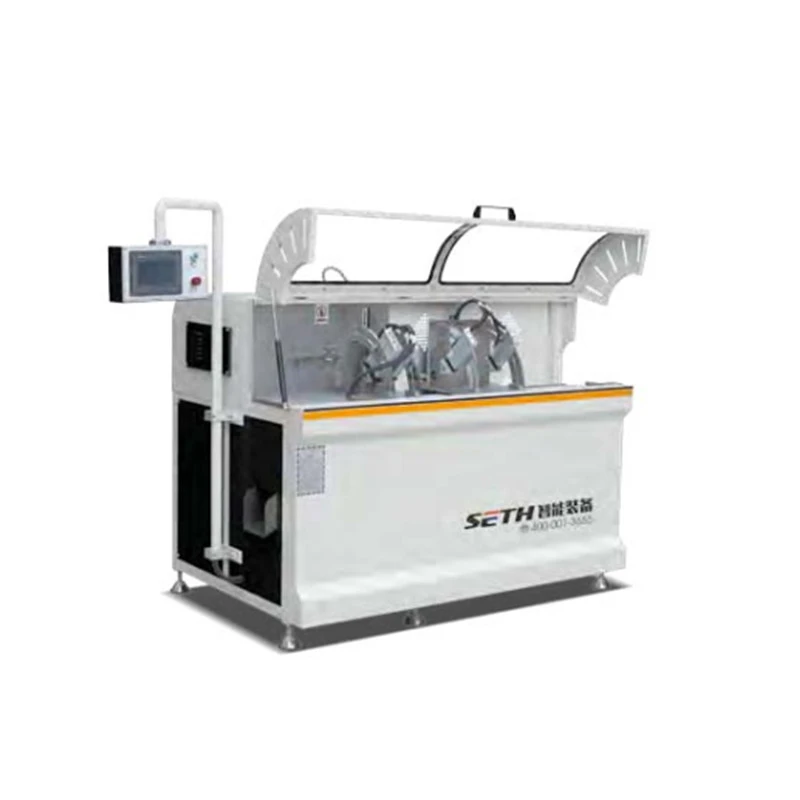
टूल कॉर्नर क्रिम्पिंग मशीन घुमाएँ

टूटे हुए पुल एल्यूमीनियम खिड़कियों के उत्पादन के लिए विशेष उपकरण, कोण कोड संरचना एल्यूमीनियम दरवाजे और खिड़कियों के 90 डिग्री कोण कनेक्शन के लिए उपयुक्त। यह कोणों का पूर्ण सिंक्रनाइज़ेशन सुनिश्चित करने के लिए एक नई यांत्रिक लिंकेज संरचना को अपनाता है। तीन चाकू पत्रिकाओं से सुसज्जित, यह विभिन्न प्रकार के दरवाजों और खिड़कियों के अनुकूल हो सकता है, और घूमने वाली चाकू पत्रिका समायोजन के लिए अधिक सुविधाजनक है। स्थिति ऊपर और नीचे समायोज्य है, जो विभिन्न क्रॉस-अनुभागीय आकारों और आकारों के साथ प्रोफाइल को संसाधित करने के लिए उपयुक्त है।
बाएं और दाएं पंच हेड का कठोर सिंक्रोनस फ़ीड कोने की असेंबली प्रक्रिया के दौरान अनावश्यक विरूपण से बचाता है, जिससे विंडो कोण कनेक्शन अधिक सुरक्षित हो जाता है। तुल्यकालिक फ़ीड संरचना मशीन समायोजन को सरल बनाती है, और उपकरण संरेखण की सुविधा के लिए धागे के ऊपरी और निचले कोने समूहों के बीच की दूरी को समायोजित किया जाता है। इंसुलेशन ब्रिज एल्युमीनियम दरवाजे और खिड़की के कोने समूहों को अधिक विश्वसनीय बनाने के लिए सिंगल ब्लेड मल्टी{2}}पॉइंट कॉर्नर कटर को कॉन्फ़िगर किया जा सकता है।
| बिजली की आपूर्ति | 380V 50Hz |
| कुल मोटर शक्ति | 2.2 किलोवाट |
| रेटेड दबाव | 18 एमपीए |
| परिचालन दाब | 0.6~0.8MPa |
| हवा की खपत2 | 2L/मिनट |
| कोण कटर की समायोजन सीमा | 80 मिमी |
| मशीनीकृत प्रोफाइल की ऊंचाई | 120-140 मिमी |
| समग्र आयाम | 1880×2320×1200मिमी |
| वज़न | 400 किलो |
उत्पाद की विशेषताएँ

उपकरण पत्रिका डिजाइन
प्रोफ़ाइल प्रोसेसिंग टूल के तीन सेट स्थापित किए गए हैं, जिससे टूल बदलने का समय कम हो गया है और कार्य कुशलता बढ़ गई है। बार-बार उपयोग किये जाने वाले उपकरणों का उपयोग स्थायी रूप से किया जा सकता है।
टूल चेंज: टूल होल्डर टूल को बदलने और लॉक करने के लिए घूमता है, टूल बदलने की गति 3 सेकंड है।
समायोजन
सटीक समायोजन के लिए हैंडव्हील को एक काउंटर के साथ जोड़ा गया है। हैंडव्हील और काउंटर सटीक समायोजन की अनुमति देते हैं, जिससे आप विभिन्न प्रोफाइलों को संसाधित करते समय मूल्यों को याद रख सकते हैं। प्रोफ़ाइल बदलते समय, स्थिति समायोजन को पूरा करने के लिए बस वांछित मान पर समायोजित करें।


 स्थिति निर्धारण: वायवीय लिफ्ट और विद्युत समायोजन।
वायवीय लिफ्ट ऑपरेशन के दौरान प्रोफाइल की लोडिंग और अनलोडिंग की सुविधा प्रदान करती है।
इलेक्ट्रिक समायोजन प्रोफाइल बदलते समय पोजिशनिंग प्लेट को हटाने की आवश्यकता को समाप्त कर देता है। पोजिशनिंग प्लेट को विद्युतीय रूप से ऊपर और नीचे समायोजित किया जा सकता है।
अधिक ऑपरेटर आराम के लिए अनुकूलित ऑपरेटिंग स्ट्रोक।
अनुकूलित सर्किट डिज़ाइन निष्क्रिय समय के दौरान सिलेंडर स्ट्रोक को कम करता है। कोण बनाने का प्रसंस्करण समय तुलनीय मॉडलों की तुलना में एक तिहाई तेज है, जिससे श्रम, समय और ऊर्जा की बचत होती है।
मैकेनिकल ट्रांसमिशन संरचना में तांबे की आस्तीन के साथ एक चिकना शाफ्ट होता है, जो लंबी अवधि, उच्च लोड स्थितियों के तहत घिसाव को कम करता है और सेवा जीवन को अधिकतम करता है।
प्रोफाइल के लिए सरलीकृत रियर पोजिशनिंग संरचना समायोजन को अधिक सुविधाजनक और त्वरित बनाती है।
उच्च गुणवत्ता वाले हाइड्रोलिक स्टेशन से सुसज्जित। बढ़ी हुई तेल गर्मी अपव्यय लंबी अवधि, उच्च लोड ऑपरेशन के दौरान काम करने वाले घटकों की सेवा जीवन और स्थिर शक्ति सुनिश्चित करती है।
मुख्य उपयोग और दायरा
ऊर्जा बचाने वाली {{0}एल्यूमीनियम दरवाजा और खिड़की भारी कोने वाली क्रिम्पिंग मशीन एक उच्च श्रेणी का एल्यूमीनियम दरवाजा और खिड़की उत्पादन उपकरण है, जो कोण कोड संरचना के साथ एल्यूमीनियम दरवाजे और खिड़की के 90 डिग्री कोण कनेक्शन के लिए उपयुक्त है। यह दो एंगल कोड को जोड़ने के लिए भी उपयुक्त है।
मुख्य तकनीकी पैरामीटर
गैस स्रोत का कार्य दबाव 0.6~0.8Mpa
गैस की खपत 2L/मिनट
कुल समूह दबाव 30~41.6KN
समूह सिलेंडर स्ट्रोक 100 मिमी
मुख्य पोजिशनिंग ब्लॉक समायोजन रेंज 100 मिमी
संसाधित प्रोफ़ाइल की ऊंचाई (अधिकतम) 200 मिमी
मुख्य संरचना, कार्य सिद्धांत और संरचनात्मक विशेषताएं
3.1 मुख्य घटक
मशीन में बॉडी, वर्कटेबल, पोजिशनिंग एडजस्टमेंट मैकेनिज्म, सहायक पोजिशनिंग डिवाइस, एंगल असेंबली मैकेनिज्म, अपर एंगल नाइफ लेटरल एडजस्टमेंट मैकेनिज्म, अपर प्रेसिंग डिवाइस, फुट पेडल स्विच हाइड्रोलिक सिस्टम और अन्य मुख्य घटक होते हैं। वायवीय प्रणाली में फुट पेडल वाल्व, सिलेंडर, दबाव नापने का यंत्र, तेल धुंध स्नेहक, जल विभाजक, आदि शामिल हैं।
3.2 कार्य सिद्धांत
हाइड्रोलिक सिलेंडर लीवर को धक्का देता है, और लीवर कोणीय तंत्र के दो सेटों को आगे की ओर धकेलता है। नाइफ सीट पर सेट एंगल नाइफ दरवाजे और खिड़कियों के 90 डिग्री कनेक्शन का एहसास कराता है।
3.3 संरचनात्मक विशेषताएँ
यह मशीन अन्य देशों के समान उत्पादों के फायदों के आधार पर विकसित एक नया मॉडल है। यह इलेक्ट्रिक और हाइड्रोलिक ऑपरेशन कंट्रोल का उपयोग करता है। एक नई यांत्रिक लीवर लिंकेज संरचना को अपनाकर, यह कोण निर्माण की गुणवत्ता पर अतुल्यकालिक कोण काटने के प्रभाव को समाप्त कर देता है, जिससे कोण निर्माण पूरी तरह से सिंक्रनाइज़ हो जाता है, अधिक सुसंगत गहराई और 90 डिग्री पर अधिक सटीकता के साथ। इसके अतिरिक्त, आगे और पीछे की स्थिति में समायोज्य ऊपरी और निचली स्थिति और समायोज्य सामने से {{5} पीछे की दूरी की सुविधा होती है, जो विभिन्न क्रॉस अनुभागीय आकार और आकारों के प्रसंस्करण प्रोफाइल के लिए उपयुक्त है।
स्थापना एवं समायोजन
4.1 पर्यावरणीय आवश्यकताएँ
समूह मशीन को सूखे, धूल मुक्त और गैर संक्षारक गैस मुक्त कमरे में कठोर सीमेंट फर्श पर स्थापित किया जाना चाहिए।
4.2 जगह पर अनबॉक्सिंग
अनपैक करने के बाद, कॉर्नर मशीन और उसके पैकेजिंग बेस को इंस्टॉलेशन स्थिति में ले जाएं, कॉर्नर मशीन और बेस के फास्टनिंग स्क्रू को हटा दें, और कॉर्नर मशीन को इंस्टॉलेशन स्थिति में ले जाने के लिए हैंडलिंग टूल का उपयोग करें।
4.3, गैस स्रोत को कनेक्ट करें
वायु स्रोत को धड़ के किनारे पर एक वायु स्रोत उपचार इकाई में तीन के कनेक्टर पर स्थापित करें। यह जांचने के बाद कि कोई रिसाव तो नहीं है, हवा के दबाव को 0.6~0.8MPa पर समायोजित करें।
4.4 समायोजन
4.4.1 सिलेंडर संचलन गति समायोजन
इसकी गति की गति को नियंत्रित करने के लिए समूह कोण सिलेंडर पर पोजिशनिंग सिलेंडर और चेक वाल्व को समायोजित करें।
4.4.2 वर्कपीस क्लैंपिंग समायोजन
सहायक लोकेटर के सामने कोण कोड के साथ प्रोफ़ाइल रखें, लोकेटर पर 90-डिग्री कोण के शीर्ष छोर के साथ 45-डिग्री सीम पर बाहरी कोने बिंदु को संरेखित करें। मुख्य पोजिशनिंग ब्लॉक की ऊंचाई को प्रोफ़ाइल की ऊंचाई के अनुसार समायोजित करें, यह सुनिश्चित करते हुए कि यह ठीक से फिट बैठता है। कोने के उपकरण की ऊंचाई प्रोफ़ाइल से जुड़े कोण कोड की ऊंचाई से मेल खाना चाहिए। यदि प्रोफ़ाइल की आंतरिक पसली विशेष है, तो मुख्य पोजिशनिंग ब्लॉक को बदलें ताकि यह सुनिश्चित हो सके कि यह पसलियों को छुए बिना उनके बीच की गुहा में प्रवेश कर सके। इसलिए, मुख्य पोजिशनिंग ब्लॉक को एक लचीले कनेक्शन के रूप में डिज़ाइन किया गया है, जो उपयोगकर्ताओं को प्रोफ़ाइल के आधार पर विभिन्न पोजिशनिंग ब्लॉक को अनुकूलित करने की अनुमति देता है।
4.4.3 प्रेस बिंदु K की स्थिति और गहराई का समायोजन
संयुक्त कनेक्शन की दृढ़ता और विश्वसनीयता काफी हद तक दबाने वाले बिंदु K की स्थिति के समायोजन और H दबाने की गहराई पर निर्भर करती है।
4.4.3.1 सैद्धांतिक रूप से, बिंदु K कोने कोड खांचे के बाहर तिरछी तरफ की विस्तार रेखा पर स्थित होना चाहिए। विशिष्ट कार्यान्वयन विधि इस प्रकार है:
एंगल कोड को सीधे सपोर्ट और एंटीना के बीच रखें, और एंगल कोड के अंदर एक वॉशर जोड़ें। वॉशर की मोटाई प्रोफ़ाइल की दीवार की मोटाई ए के बराबर है। एंगल कोड के खांचे के बाहरी किनारे को सीधे एक कोण पर काटें।
4.4.3.2 सैद्धांतिक रूप से, रिवेटिंग गहराई को पंच के साथ एक्सट्रूज़न दीवार को दबाना है और सामग्री के इस हिस्से को कोने कोड खांचे के नीचे दबाना है, बस खांचे के झुके हुए किनारे को छूना उचित है।
4.4.3.3 जब बिंदु K की स्थिति को चिह्नित किया गया है (या भौतिक कोड के अनुसार), और दबाने की गहराई H की गणना की गई है, तो विशिष्ट समायोजन चरण इस प्रकार हैं:
सहायक लोकेटर की जांच वर्कपीस से दूर स्थित है (जितना संभव हो सके)
पोजिशनिंग पेडल वाल्व पर कदम रखें
मुख्य पोजिशनिंग ब्लॉक वर्कपीस की ओर बढ़ता है और वर्कपीस के आंतरिक कोने से तब तक संपर्क करता है जब तक कि यह अपने आप बंद न हो जाए। पोजिशनिंग हैंडल को समायोजित करें, मुख्य पोजिशनिंग ब्लॉक को स्थानांतरित करें, और चाकू की नोक को बिंदु K के साथ संरेखित करें
गाइड प्लेट पर फिक्सिंग बोल्ट को ढीला करें, और प्रोफाइल को मुख्य पोजिशनिंग ब्लॉक के करीब बनाने और आगे और पीछे ले जाने के लिए सहायक लोकेटर के सामने और पीछे की स्थिति को बदला जा सकता है। सहायक लोकेटर को समायोजित करें ताकि स्पर्श कोण कोण कोड के शीर्ष कोने को छू सके, और स्क्रू को कस लें।
कोण चाकू स्ट्रोक को समायोजित करें: पहले पोजिशनिंग पेडल वाल्व को दबाएं, फिर कोण चाकू को आगे बढ़ाने के लिए कोण समायोजन पेडल वाल्व को दबाएं; कोण कोड पर बिंदु K के साथ ब्लेड को संरेखित करने के लिए बाएं, दाएं और निचले कोण समायोजन स्क्रू को अलग-अलग घुमाएं और इसे कोण कोड खांचे के नीचे तक बढ़ाएं, फिर क्रमशः निचले लॉकिंग नट को लॉक करें। ऑपरेशन के दौरान, हमेशा प्रोफ़ाइल की दीवार की मोटाई पर विचार करें।
ऊपरी कोने के ब्लेड को समायोजित करें। यदि प्रोफ़ाइल कोने का कनेक्शन केवल एक कोने के कोड का उपयोग करता है, तो ऊपरी कोने के ब्लेड को निचले कोने के ब्लेड के साथ संरेखित करने के लिए समायोजित करें। यदि प्रोफ़ाइल कोने का कनेक्शन दो कोने कोड का उपयोग करता है, तो पिछले चरण के अनुसार, निचले कोने के कोड के K बिंदुओं के साथ संरेखित करने के लिए बाएं और दाएं निचले कोने के ब्लेड को समायोजित करें, यह सुनिश्चित करते हुए कि निचले कोने का ब्लेड K के नीचे प्रवेश कर सकता है। ऊपरी कोने के कोड को रखें, ऊपरी और निचले कोने के कोड की स्थानिक स्थिति निर्धारित करें, शीर्ष कवर को हटा दें, शीर्ष प्लेट पर दो बोल्ट को ढीला करें, ऊपरी कोने के ब्लेड के दो पार्श्व समायोजन स्क्रू को घुमाएं, ऊपरी कोने के ब्लेड को पार्श्व में घुमाएं ताकि ब्लेड का किनारा संरेखित हो जाए ऊपरी कोने के कोड के K बिंदु के साथ, पहले ऊपरी कोने के ब्लेड को पीछे हटाने के लिए बाएं और दाएं ऊपरी कोने के ब्लेड के समायोजन स्क्रू को घुमाएं (निचले कोने के पैर पेडल पर कदम रखते समय इसे क्षतिग्रस्त होने से बचाने के लिए); निचले कोने के फ़ुट पेडल पर कदम रखें, ऊपरी कोने के ब्लेड के समायोजन स्क्रू को घुमाएँ, जिससे ब्लेड का किनारा नीचे से छू जाए, ऊपरी कोने के ब्लेड के लॉकिंग नट को कस लें, और शीर्ष प्लेट पर बोल्ट को सुरक्षित कर दें।
छ]समायोजन के बाद, नमूने का परीक्षण किया जाता है
संचालन प्रक्रिया चार्ट
वायु स्रोत को कनेक्ट करें → वायु स्रोत के दबाव को समायोजित करें → मुख्य पोजिशनिंग ब्लॉक की ऊंचाई को समायोजित करें → कोण चाकू समूह की ऊंचाई को समायोजित करें → मुख्य पोजिशनिंग ब्लॉक के सामने की स्थिति को समायोजित करें → सहायक पोजिशनिंग हेड की ऊंचाई और सामने की स्थिति को समायोजित करें। ऊपरी कोण चाकू (दो कोण कोड का उपयोग करते समय) → ऊपरी क्लैंपिंग सिलेंडर की क्लैंपिंग स्थिति को समायोजित करें → कोण गठन का परीक्षण करें → फ्रेम गठन का परीक्षण करें
रख-रखाव एवं देखभाल
गैस स्रोत त्रय का समायोजन (जल वितरक, दबाव नापने का यंत्र, तेल धुंध)
पानी फिल्टर को डायवर्ट करना, हर पाली में पानी निकालना, सप्ताह में एक बार साफ करना, दबाव नापने का यंत्र 0.6 ~ 0.8 एमपीए पर समायोजित किया गया।
ऑयल मिस्ट लुब्रिकेटर को L{0}}MH32 हाइड्रोलिक तेल के साथ इंजेक्ट किया जाता है और तेल का स्तर एक निश्चित स्तर पर बनाए रखा जाता है। तेल की मात्रा को लगभग एक बूंद प्रति मिनट पर समायोजित किया जाता है।
दोष और समस्या निवारण विधियाँ
7.1 यदि ट्रायड का दबाव नहीं बढ़ाया जा सकता है, तो दबाव नियामक वाल्व के स्प्रिंग की जांच करें। अगर यह टूट गया है तो इसे समय रहते बदल लें।
7.2 जब तेल धुंध मशीन ऑपरेशन के दौरान टपकती नहीं है, तो जांचें कि क्या इनलेट प्रवाह कम हो गया है और क्या तेल सुई का छेद धूल से अवरुद्ध है।
लोकप्रिय टैग: रोटेट टूल कॉर्नर क्रिम्पिंग मशीन, चीन रोटेट टूल कॉर्नर क्रिम्पिंग मशीन निर्माता, आपूर्तिकर्ता, कारखाने
शायद तुम्हे यह भी अच्छा लगे



जांच भेजें